进线口漏水进尘,拆开一看密封圈完好,八成是孔径选错了。防爆电机进线口密封靠的是橡胶圈被径向压紧,圈内径与电缆外径之间的差要控制在 1 mm 以内。差 2 mm,圈就压不到电缆表面,留一圈缝;差 0,圈套不进去,现场往往会拿刀把内径削大。这两种做法看着都能装上,密封已经不成立了。
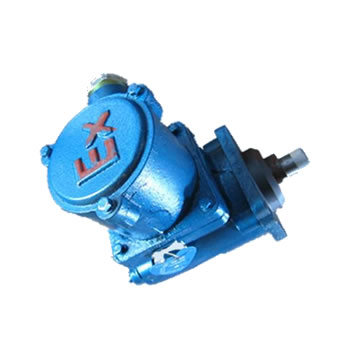
一个完整的进线口包含四件:盒体上的螺纹接口、密封圈、压紧件、以及未使用时的金属丝堵。四件缺一件,密封就不成立,防护等级也无从谈起。
螺纹接口负责机械固定,密封圈负责气密,压紧件把圈压实,丝堵封住备用口。四件里最容易被省的是丝堵,多一个空口,等于在外壳上开一个直通大气的洞。
这四件在标准里是成套考核的。换引入装置时不能只换密封圈,新件的规格要与原接口一致,隔爆等级也不能低于原机。防爆电机进线口密封的第一道功夫,就在这四件的配套上。
压紧螺母式最常见,靠螺母压住密封圈,适用于外径 8 mm 至 14 mm 的橡套电缆,成本低、拆装快。
压盘式用一块压盘从端面压紧,受力比螺母均匀,适用于外径偏大或需频繁拆装的场合,铠装电缆多用这种,拆装时不用整根退线。
填料函式靠密封胶泥填实,适用于没法用橡胶圈的场景,比如多根细线或异形电缆。缺点是拆一次要重新填料,复用性差,胶泥还要按厂家配比调。
三种的共同要求是啮合扣数:螺纹连接不少于 6 扣,拧紧后外露不超过 2 扣。这一条与引入装置的形式无关。
防爆电机进线口密封的核心是密封圈内径与电缆外径的配合,差值控制在 1 mm 以内。圈太松压不住,太紧套不进。
选型时先量电缆:用卡尺量实际外径,不看标称截面。同样 4 芯 6 平方的电缆,不同厂家护套厚度不一样,外径能差 2 mm。
量完再对规格。常见的对应是:外径 8 mm 至 11 mm 配内径 10 mm 的圈,11 mm 至 14 mm 配 13 mm 的圈。表上的数字只作参考,最终以实测为准。
一根电缆一个孔。两根电缆塞进同一个孔,中间必然有空隙,压紧件也压不均匀,这是现场最常见的失效原因。
· 削大密封圈内径,图省事不换规格
· 多根电缆共用一个进线口
· 备用口不装丝堵,或用了塑料塞
· 螺纹缠生料带,把隔爆面变成密封面
· 压紧件只拧到手感紧,不检查电缆是否被夹住
五个错法的共同点是「看着装好了」。判断办法很简单:装完用手拉电缆,能拉动说明没夹紧;再用手电照接缝,看到缝说明圈没压实。南洋防爆电机的出厂件按这套标准装。
缠生料带那一条要单独说。生料带占螺纹间隙,实际啮合扣数会减少;同时它把本该由密封圈承担的气密任务转移到螺纹上,两者都做不好。
第一个动作拉电缆:沿轴向拉,位移超过 2 mm 算没夹紧。第二个动作看丝堵:备用口逐个摸一遍,缺一个记一条。第三个动作量螺纹:用卡尺量外露长度,超过 2 扣说明没拧到位。
三个动作都不需要仪器,验收时逐台做,比事后查记录有用。
边界说清:进线口密封管的是电缆入口这一处,管不了盒体与机座的贴合面。那一处的隔爆面间隙是另一套判据,0.2 mm 以内,与密封圈无关。两处都要查,不能互相替代。
铸铁接线盒本体 的出线口数量出厂就定,2 个还是 3 个订货时写清。防爆电机进线口密封的成败,多数在选型那一步就决定了,装的时候只是执行。
喇叭口与引入装置 成套采购时,螺纹规格要与盒口一致,G3/4 与 M25 只差半毫米级外径,肉眼分不出。南洋防爆电机随机附引入装置规格表,把盒口螺纹、适配外径、密封圈尺寸与丝堵数量逐项列全,配线前照表核一遍,比现场试装省时间。
不行。削过的圈内径不圆、压缩量不均,压紧后仍有缝。规格不对就换圈,一个圈的成本远低于返工。现场削圈是最常见的失效原因。
要加接地环。铠装层必须在进线口处可靠接地,接地环与压紧件配套,缺了等于铠装层悬空,既是安全问题,也会让密封件受力不均。
不行。塑料塞不阻燃、不耐温,受热后会变形脱出。必须用金属丝堵加密封垫,拧到位。这一条在验收表上要单列一项。
扫一扫
获取更多快速服务
全国免费咨询热线
15138382006
 网站地图
 帮助中心
